
 FR

Dans une salle de déshydratation avec presse à vis, la différence la plus frappante entre deux installations n'est pas la marque de la presse ou le nombre de disques filtrants. C'est ce qui se produit lorsque les boues entrantes changent. Dans une usine, un opérateur se déplace, presse une poignée de gâteau et ajuste la pompe à polymère après le cycle suivant. Dans un autre, une boucle de contrôle lit le débit d'alimentation, corrige la pompe doseuse en quelques secondes et déclenche un cycle de rinçage avant que les tamis ne puissent aveugler.
La courte conclusion : les systèmes de déshydratation automatiques par presse à vis sont la solution idéale pour les installations à alimentation variable, à temps de fonctionnement limité ou à fonctionnement 24 heures sur 24. Une unité à réglage manuel peut toujours être un choix judicieux lorsque les caractéristiques des boues restent stables et qu'un opérateur expérimenté est toujours à proximité. La sélection ne porte donc pas uniquement sur la qualité mécanique ; il s'agit de logique de contrôle et de conditions de fonctionnement.
Ce qui différencie les systèmes de déshydratation par presse à vis automatiques et manuels
Le principe mécanique d’une presse à vis est simple. Une vis hélicoïdale déplace les boues à travers une chambre qui se rétrécit progressivement, presse l'eau à travers les espaces du filtre fixes ou mobiles et évacue le gâteau à l'extrémité. Les versions automatiques et manuelles utilisent le même arbre, les mêmes tamis et le même plateau de contre-pression. La différence apparaît sur trois points de contrôle : le dosage du polymère, la régulation de l'alimentation et le timing du lavage.
Contrôle du dosage des polymères
Le polymère représente le coût chimique le plus important dans la plupart des opérations de déshydratation des boues. Sur une presse à réglage manuel, la pompe doseuse est réglée sur une course ou une fréquence fixe, puis vérifiée périodiquement. Comme un opérateur ne peut pas observer la décharge en continu, la pratique courante consiste à suralimenter le polymère pour garantir un gâteau suffisamment sec. Cette marge de sécurité apparaît sur la facture chimique.
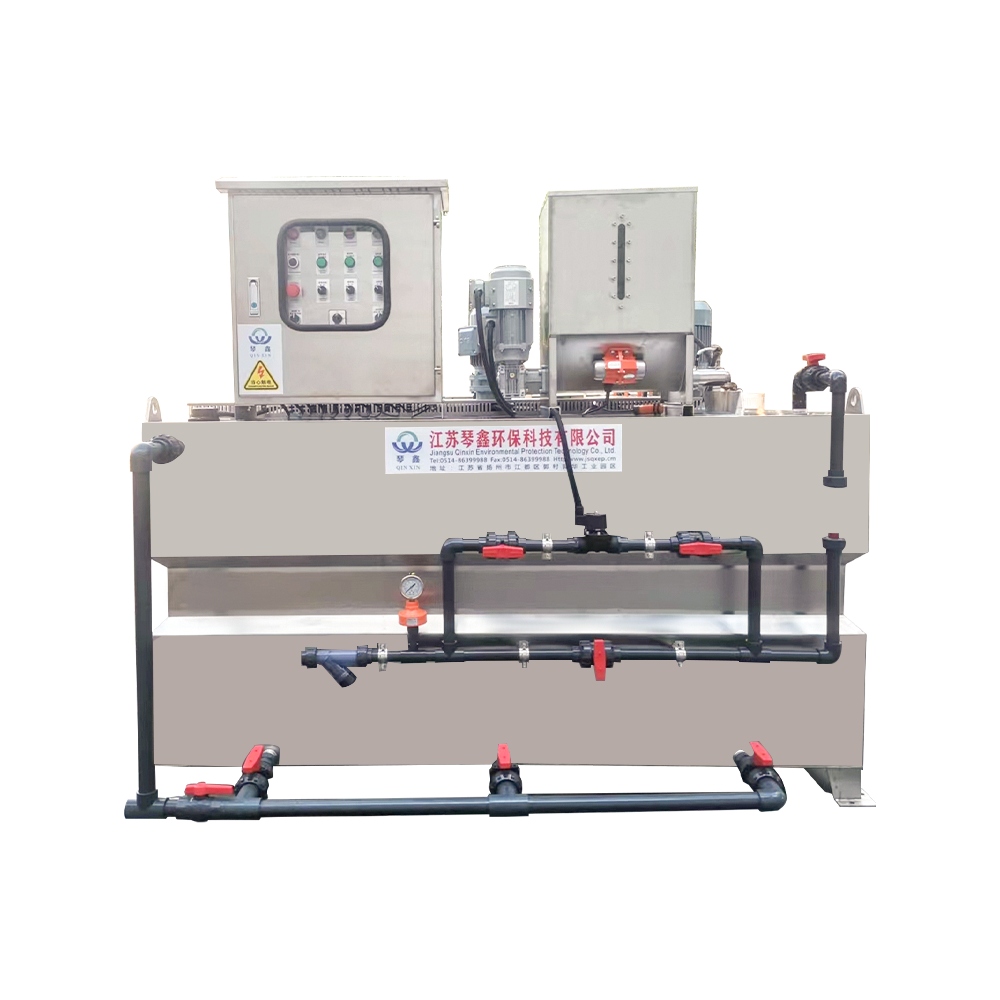
Une presse automatique associe la pompe doseuse au débitmètre d'alimentation et, dans les meilleurs systèmes, à un capteur de solides ou de turbidité, de sorte que la dose suit la charge réelle. Par exemple, un dispositif de dosage intégré à fréquence variable comme le Machine de dosage chimique automatique QXYTH1000L ajuste continuellement la dose alimentaire. Lors des modifications allant du dosage manuel au contrôle en boucle fermée, les usines signalent généralement une consommation de polymère inférieure de 10 à 20 % pour la même siccité du gâteau.
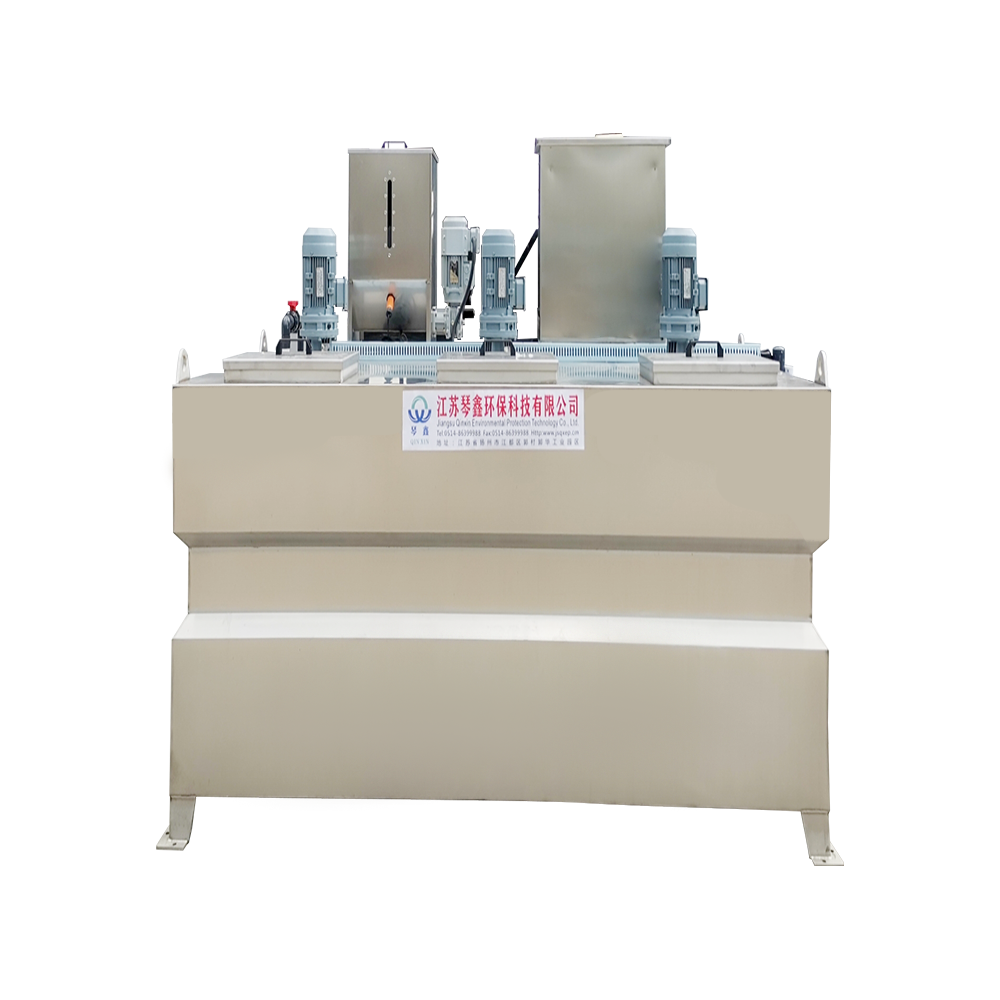 Machine de dosage automatique de poudre chimique 1500L à fréquence variable Doseuse automatique de poudre chimique intégrée de 1 500 L avec contrôle de fréquence variable pour une utilisation industrielle précise, continue et fiable... Voir le produit →
Variation des aliments et des solides
La plupart des flux de boues réels ne sont pas constants. Une usine alimentaire qui rejette par lots peut passer de 1,2 % à 3,5 % de matières solides en une heure environ ; une usine laitière ou chimique peut évoluer encore plus rapidement. Un système manuel réagit au prochain tour d'opérateur, après quoi un mince gâteau ou un tamis inondé a déjà affecté le débit. Les systèmes automatiques détectent la variation au niveau du débitmètre ou du couple de presse et ajustent en même temps la vitesse de la vis, la dose de polymère et la contre-pression.
Contre-pression, vitesse de vis et cycles de lavage
La plaque de contre-pression, la vitesse de la vis et le cycle de lavage des écrans déterminent le degré de séchage du gâteau et la durée de vie des écrans. En fonctionnement manuel, ces paramètres sont définis lors de la mise en service et modifiés uniquement lorsque l'opérateur remarque un problème. Les systèmes automatiques surveillent le couple et la pression et effectuent de petites corrections en continu. Un cycle de lavage, par exemple, peut être déclenché par une augmentation de la pression différentielle plutôt que par une minuterie fixe, ce qui réduit la consommation d'eau inutile et empêche l'éblouissement de l'écran avant qu'il n'affecte le rendement.
Combien coûte l’automatisation et ce qu’elle permet d’économiser
Le prix d'achat d'un système de presse à vis automatique est plus élevé, généralement en raison du coût des capteurs, d'un API, des entraînements à fréquence variable et de la programmation. Le retour sur investissement provient généralement de trois sources : moins de temps d'opérateur, moins de déchets de polymère et moins d'arrêts causés par une réaction tardive à une alimentation difficile.
| Paramètre | Fonctionnement manuel | Fonctionnement automatique |
|---|---|---|
| Ajustement de la dose de polymère | Défini par l'opérateur lors des rondes | Corrigé en continu à partir du signal de débit ou de solides |
| Temps de l'opérateur | 1 à 2 heures par quart de travail typique | Environ 30 minutes par quart de travail pour l'inspection |
| Consommation de polymère | Plus élevé en raison d'un surdosage de sécurité | 10 à 20 % de moins dans la plupart des installations |
| Stabilité de l'humidité du gâteau | Dépend du jugement de l'opérateur | Reproductible dans une plage plus restreinte |
| Réponse aux charges de choc | Retardé jusqu'à la prochaine vérification manuelle | Compensé en quelques secondes |
| Contrôle du lavage et de la chasse d'eau | Minuterie manuelle ou fixe | Déclenché par la pression ou le temps d'exécution |
| Investissement initial | Coût de contrôle réduit | Coût de contrôle plus élevé, souvent récupéré en 12 à 24 mois |
Pour une usine qui utilise la presse 24 heures sur 24, les économies de main d'œuvre peuvent à elles seules dépasser le coût de l'instrumentation au cours de la première année. Les économies de polymères s'ajoutent à cela, surtout lorsque le type de boues change avec les saisons ou les lots de production. Une ventilation plus détaillée peut être trouvée dans notre analyse des coûts des polymères et de l'énergie pour les presses à vis .
Là où l’automatisation gagne sa place
Le contrôle automatique n’a pas partout la même valeur. Les cas les plus évidents sont généralement ceux où l'alimentation ne peut pas être prévue avant le début du quart de travail. Les fermes d’élevage, par exemple, produisent du fumier dont la teneur en matières solides dépend des cycles de nettoyage, du type de litière et des précipitations. Les usines alimentaires et les laiteries produisant des rejets par lots créent des pics similaires. Les parcs chimiques, où l'alimentation change avec chaque fournisseur, élargissent encore la plage de charge.
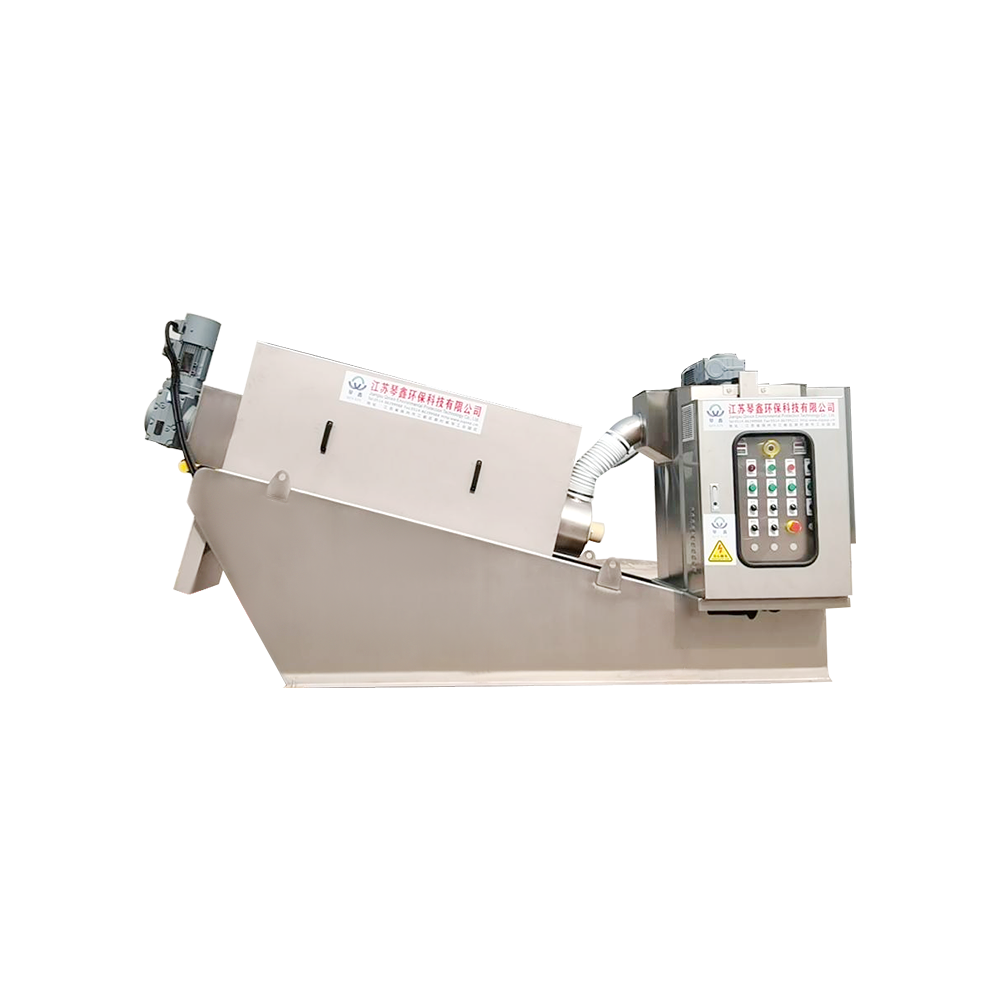
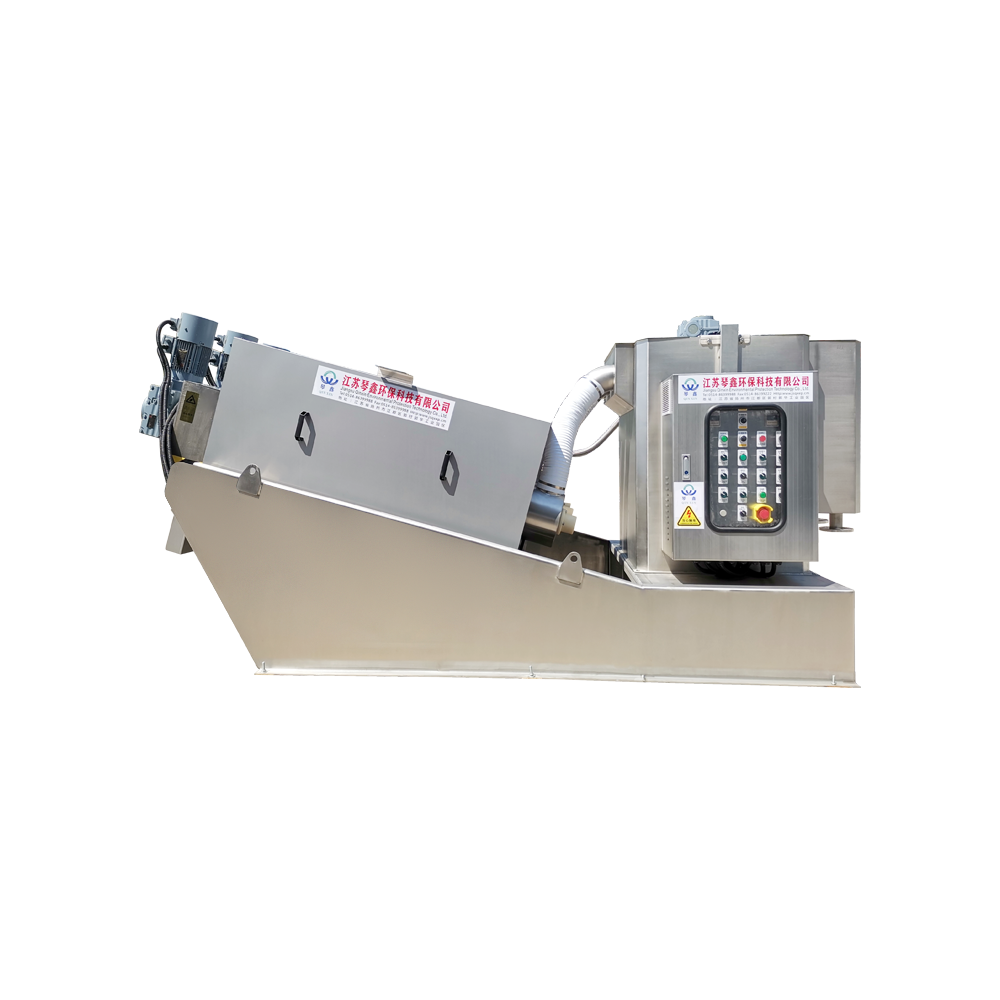
Pour ces tâches à forte variation, le Presse à vis automatique QXDL352 à haute économie d'énergie pour les eaux usées industrielles comprend la logique de contrôle nécessaire pour suivre les charges changeantes. Les usines de ces secteurs parviennent rarement à obtenir une humidité de gâteau et une utilisation de polymère constantes lorsque la pompe doseuse doit être réglée manuellement.
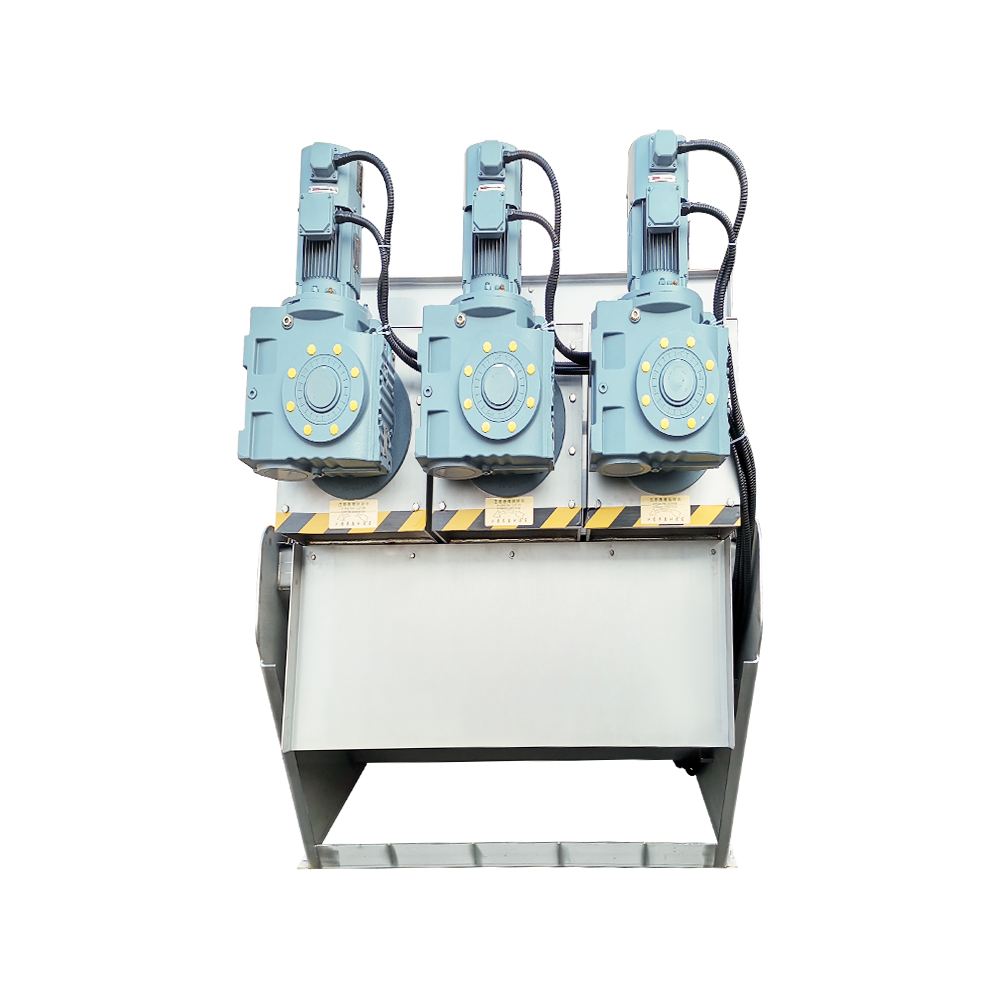 Grande machine de déshydratation des boues de presse à vis en acier inoxydable - Rendement élevé Optimisez votre traitement des eaux usées avec notre grande presse à vis en acier inoxydable à haut rendement. Cette machine offre une déshydratation supérieure... Voir le produit →
Quand un système réglé manuellement a encore du sens
Il existe également des usines dans lesquelles une presse à vis à réglage manuel constitue un choix judicieux. Le profil commun est celui d'une petite station municipale avec une charge constante, d'une installation fonctionnant moins de huit heures par jour à un débit fixe, ou d'un site où le personnel comprend déjà si bien le processus que l'état du gâteau est vérifié sans réfléchir.
Dans ces cas-là, les instruments et la programmation supplémentaires pourraient ne jamais être remboursés. Le contrôle manuel signifie également moins de composants susceptibles de tomber en panne, un dépannage électrique plus simple et un coût initial inférieur. La clé est l'honnêteté concernant l'alimentation : le fonctionnement manuel ne fonctionne bien que si l'alimentation est réellement stable, et pas seulement supposée stable.
Impact sur la maintenance, le nettoyage et la disponibilité
L’encrassement des tamis est la cause la plus fréquente des temps d’arrêt imprévus des presses à vis. Les boues contiennent des cheveux, des matières fibreuses et de la graisse qui peuvent se coincer entre les interstices du filtre. Une unité à commande manuelle dépend du démarrage par l'opérateur d'un cycle de lavage suffisamment tôt. Si l'équipe est occupée, un écran bloqué peut passer inaperçu jusqu'à ce que la presse s'arrête à couple élevé.
La commande automatique surveille le couple et la pression différentielle et démarre le lavage avant que le blocage ne devienne grave. Il enregistre également la fréquence de lavage, afin que le personnel de maintenance puisse détecter une tendance à un colmatage plus fréquent et corriger le conditionnement avant que la presse ne tombe en panne. Les causes de colmatage, les méthodes de détection et les routines de nettoyage sont couvertes dans notre Guide d'entretien et de prévention des obstructions des presses à vis multidisques .
Comment choisir entre les systèmes de déshydratation par presse à vis automatiques et manuels
Lorsque vous évaluez un fournisseur, séparez les spécifications mécaniques des spécifications de contrôle. Le pressoir mécanique décide de la sécheresse pouvant être atteinte ; le système de contrôle décide de la régularité avec laquelle la presse l'atteint pendant le quart de travail. Parcourez la liste de contrôle suivante avant de décider :
- Plage de matières solides des aliments : si la teneur en matières solides peut varier de plus de 1,5 points de pourcentage au cours d'une seule journée de travail, le contrôle automatique doit être considéré comme une nécessité plutôt qu'une option.
- Autonomie quotidienne : les équipements fonctionnant plus de 12 heures par jour justifient généralement une automatisation dans un délai de deux ans ; les unités fonctionnant seulement quelques heures peuvent ne pas l'être.
- Disponibilité de l'opérateur : si personne ne peut se rendre à la salle de déshydratation plusieurs fois par équipe, le réglage manuel produira des résultats instables.
- Manipulation des polymères : les changements fréquents de type ou de dose de polymère sont plus faciles à gérer lorsque le système de dosage peut être reprogrammé depuis l'IHM.
- Exigences de surveillance : les sites équipés de SCADA et d'alarmes à distance attendent que la presse communique avec la salle de contrôle ; les machines manuelles ne fournissent pas ce niveau de données.
- Capacité de maintenance : l’automatisation maintient la presse propre, mais les capteurs ont toujours besoin de personnel connaissant le système électrique.
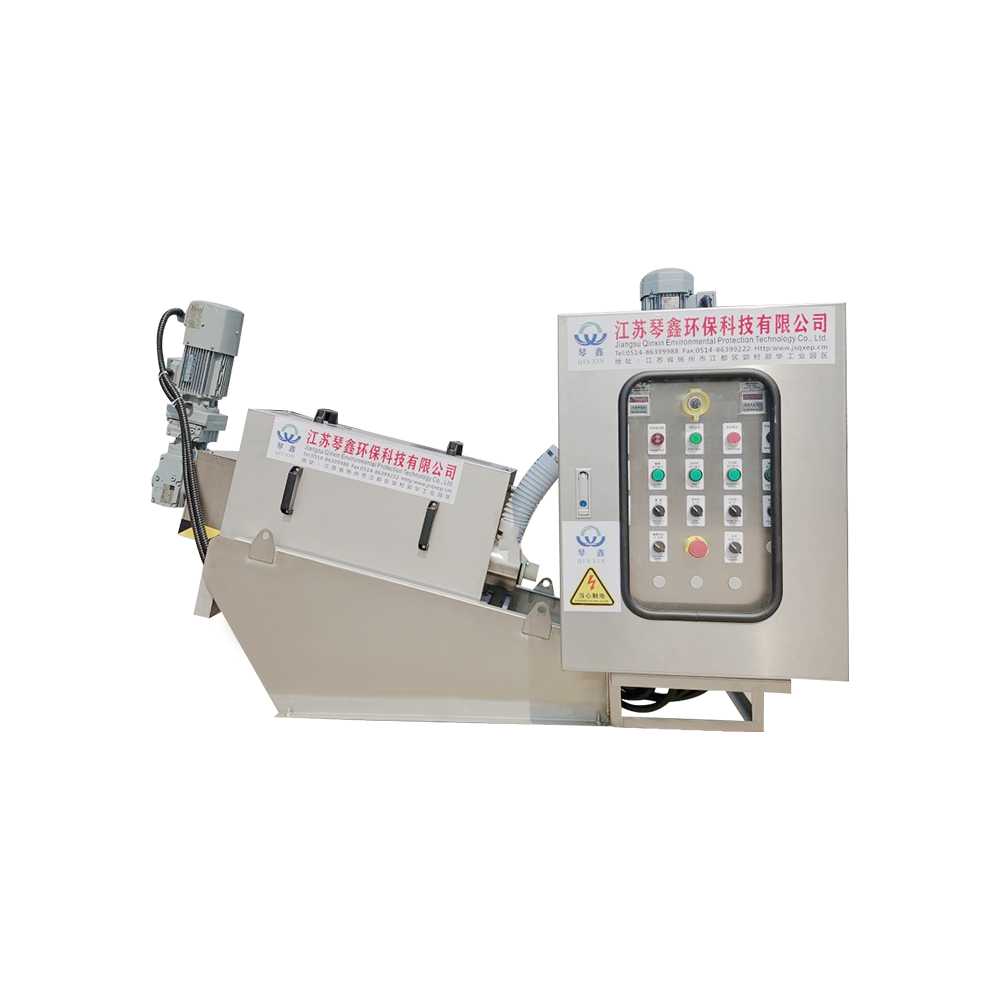
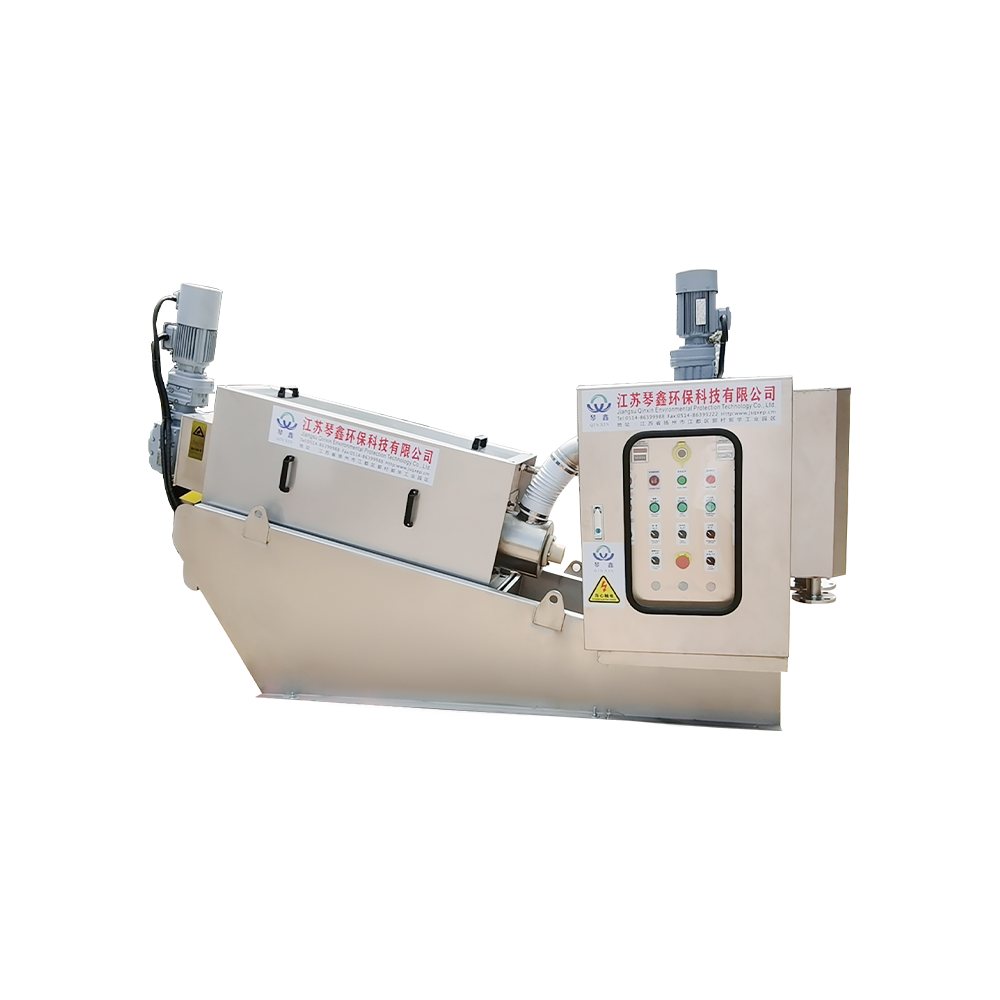
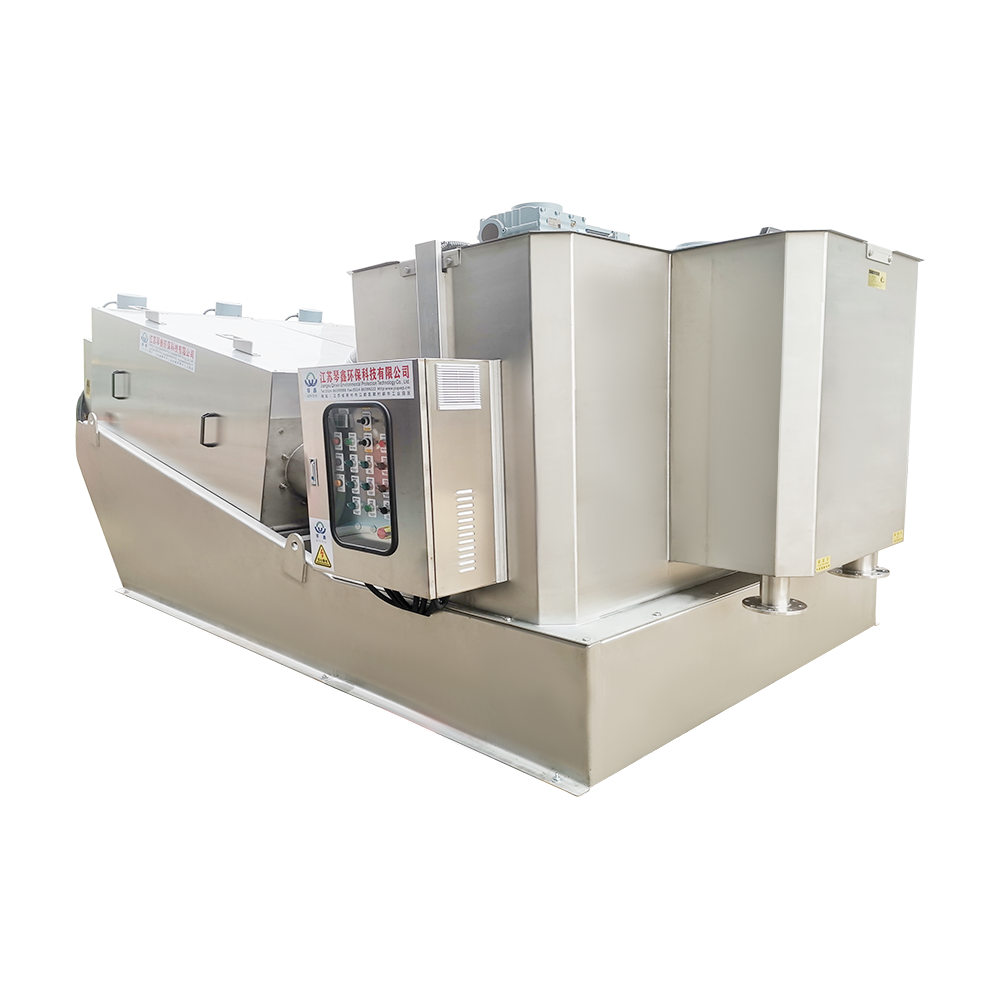
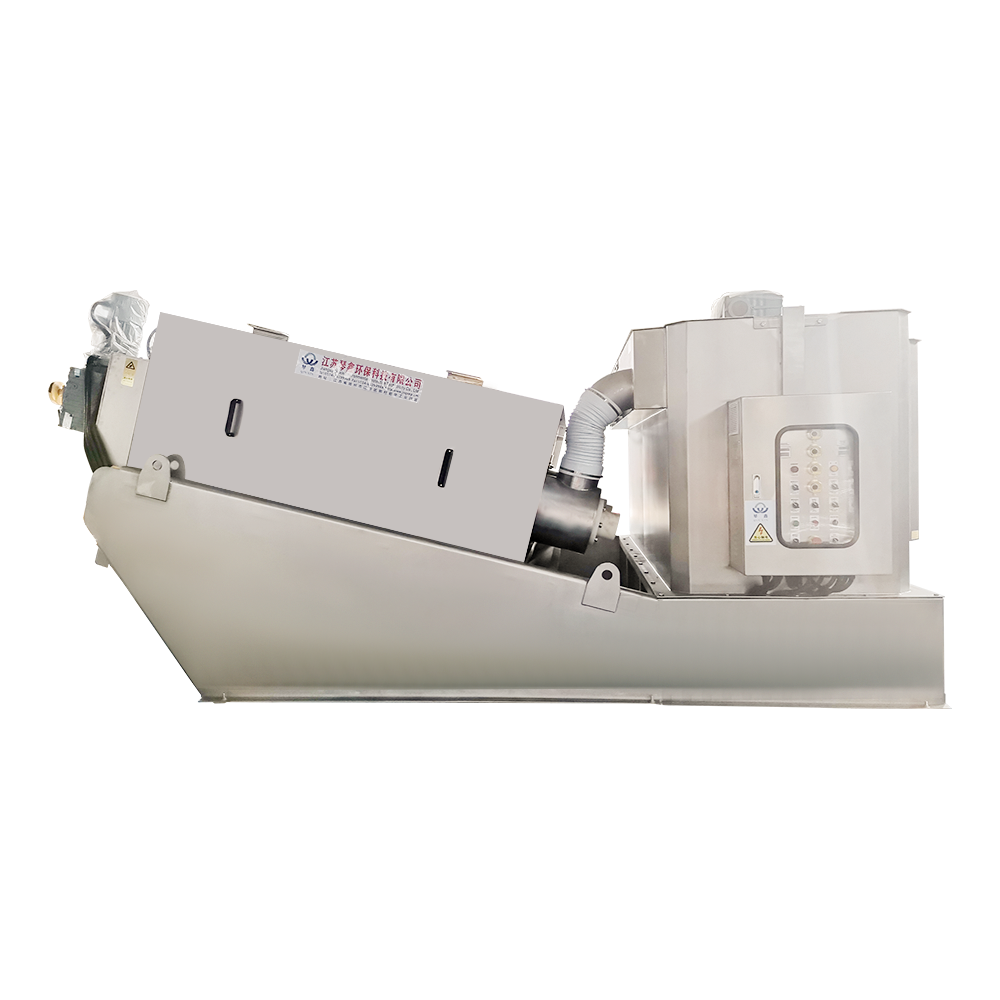
Lorsqu'un package entièrement automatique est justifié, une machine telle que la presse à vis automatique écologique QXDL303 peut être livré comme un système complet avec le skid de dosage et le boîtier de commande, ce qui élimine le risque d'interface entre la presse et le fournisseur d'automatisation.
 Machine de déshydratation faite sur commande de boue de vis en spirale qui respecte l'environnement de traitement des eaux usées Yangzhou Qinxin Environmental Protection Technology Co., Ltd. est un Dewa de boues à vis en spirale écologique de traitement des eaux usées personnalisé en Chine... Voir le produit →
Aucune conception unique ne convient à tous les sites. Une alimentation régulière, une journée de travail courte et des opérateurs expérimentés peuvent assurer le bon fonctionnement d’une presse à vis à réglage manuel pendant des années. Des boues variables, de longues heures de fonctionnement ou un personnel limité font évoluer la balance vers des systèmes de déshydratation automatiques par presse à vis. Si vous limitez les options, consultez notre gamme d'équipements de déshydratation par presse à vis et comparez les ensembles de contrôle aussi soigneusement que vous comparez les écarts des filtres et les matériaux de construction.





 TOP